裏波溶接で失敗する決定的理由とは?美しいビードを作る現場の技術
プラント配管や圧力容器、高純度が求められる半導体・食品製造ラインにおいて、配管内部からの漏洩や腐食を防ぐために不可欠とされるのが「裏波溶接」です。表側からのアーク照射のみで管の内側や鋼板の裏面に均一な溶融池を形成し、まるで裏側から溶接したかのような完全溶込みを実現する技術ですが、現場では「裏波ビードが途切れる」「部分的に溶け落ちて大穴が空く」といったトラブルが後を絶ちません。
わずか0.5mmのルート間隔のズレや、トーチを送る角度・スピードの微小なブレがダイレクトに仕上がりへ直結する極限の作業現場。なぜ熟練者と未経験者の間でこれほどまでに裏波ビード形成の安定性に差が生じるのか、配管施工の最前線データと熟練工の実証知見をもとに、失敗を完全に排除するための具体的メカニズムと実践ノウハウを解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:裏波が出ない主因は「開先精度(ルート間隔・ルートフェイス)」と「入熱バランス」の不一致であり、母材の仮付け段階で勝負の8割が決まる。
- 要点2:TIG溶接裏波では、キーホール(開先の溶け穴)の大きさを一定に維持しつつ、溶加棒を裏面側へ押し込むリズミカルな棒送りが不可欠。
- 要点3:ステンレス配管裏波溶接でのバックシールド不備は致命的な酸化(キャラメル化)を招くため、酸素濃度管理と適正電流値の厳密な設定が必須となる。
なぜ裏波溶接でビードが均一に出ないのか?失敗を招く3大要因
裏波溶接に挑む溶接士が最も直面しやすい壁が、「表側は綺麗に見えるのに裏面のビード幅がガタガタになる」「急激に溶融池が抜け落ちてしまう」という現象です。この成否を分ける要因は、溶接棒を動かす手の感覚以前に、熱力学的な物理条件の破綻にあります。
第1の要因は、初層溶接におけるキーホールのコントロール喪失です。裏波溶接の基本原理は、開先の底部に小さな溶融貫通孔(キーホール)を形成し、その孔の先端に溶加棒を差し込みながら連続的に表面張力で金属を裏側に押し出すことにあります。アーク長が長すぎたり前進角が寝すぎたりすると、アークの指向性が失われてキーホールが過大に拡大し、溶融金属が自重を支えきれずに抜け落ちる「溶け落ち原因」となります。
第2の要因は、入熱量と母材温度の蓄積に対する電流値の無調整です。初層溶接をスタートした直後(冷えた母材)と、溶接が中間から終点に差し掛かった段階(熱が蓄積した母材)では、必要とされる熱量が根本的に異なります。スタート時の適正電流値のまま均一な速度で溶接を続けると、後半に向けて入熱過多となり、裏波の高さが過大になったり溶け落ちたりします。逆に、熱を恐れて運棒速度を上げすぎると、開先のエッジが溶けきらず「溶け込み不良」を引き起こします。
第3の要因は、溶加棒の供給位置と押し込み深さのズレです。裏面に金属を届かせるためには、溶融池の表面ではなく、キーホールの奥深く、すなわち裏面側のエッジに向けて溶加棒をダイレクトに供給しなければなりません。棒先がアークの熱で空中で溶けて玉状になって落ちる「ダマ落ち」が発生すると、裏面まで溶融金属が届かず、内面が凹むアンダーフィル状態に陥ります。
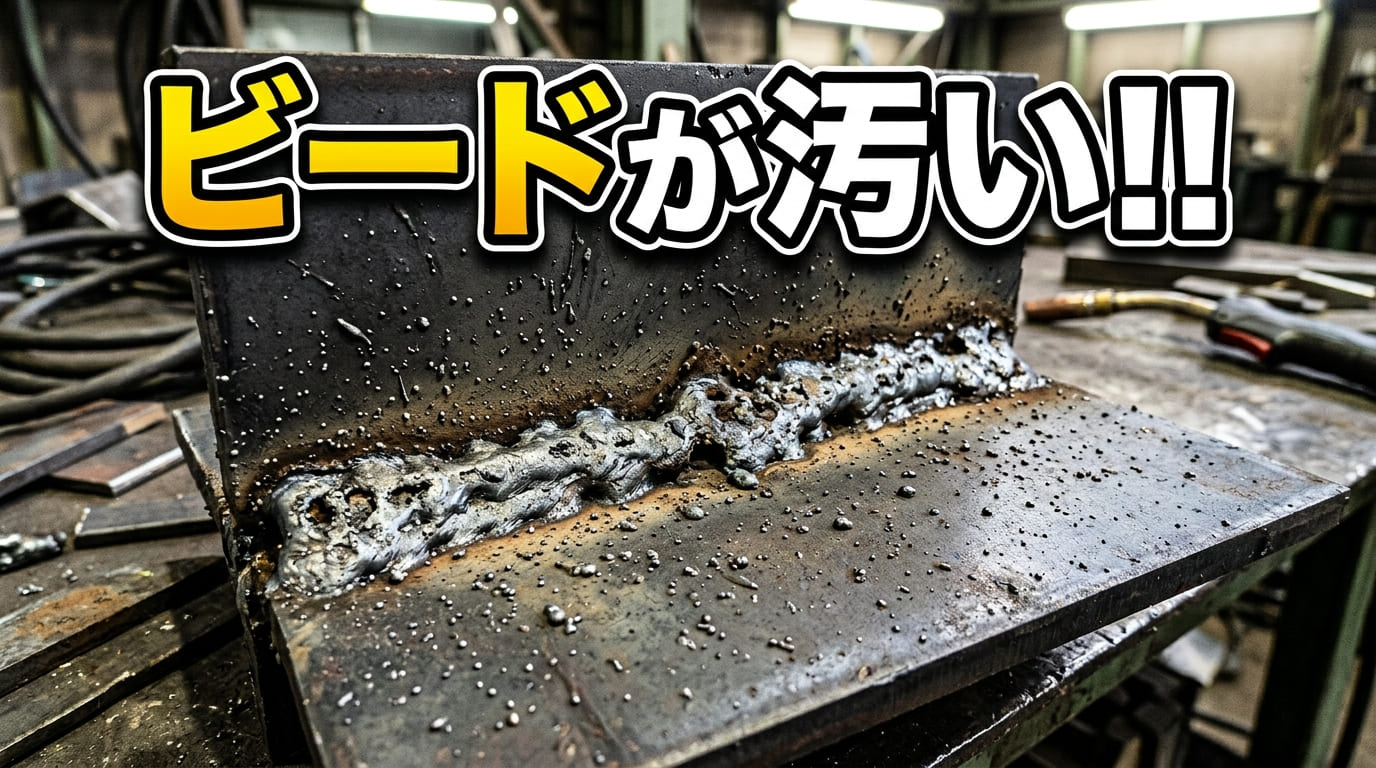
開先形状とルート間隔の黄金比|美しい裏波ビード形成の物理的境界
美しい裏波ビード形成において、溶接アークを発生させる前の「開先加工」と「仮付け(タック溶接)」の精度が品質の8割を決定づけます。どんなに卓越した運棒技術を持つ職人であっても、ルート間隔がバラバラな開先で完璧な裏波を出し続けることは物理的に極めて困難です。
配管裏波溶接や厚板突合せ溶接で一般的に採用されるV形開先において、管理すべき変数は開先角度、ルートフェイス(立ち上がり厚み)、そしてルート間隔(ギャップ)の3点です。
開先角度は一般に60度(片側30度)が基準とされますが、狭すぎるとトーチノズルが奥まで届かずタングステンの突き出し長さが過大になり、シールド不良を招きます。逆に広すぎると溶着金属量が増加し、収縮による変形や熱影響部(HAZ)の拡大を招きます。
そして最もデリケートなのがルートフェイスとルート間隔の組み合わせです。軟鋼配管(炭素鋼)とステンレス配管(SUS304等)では熱伝導率と溶融金属の粘性が異なるため、以下の適正値を死守することが鉄則とされています。
- 炭素鋼配管:ルートフェイス 1.0〜1.5mm に対し、ルート間隔 2.5〜3.2mm(φ2.4mmの溶接棒がスムーズに通る幅)
- ステンレス配管:ルートフェイス 1.0〜1.5mm に対し、ルート間隔 2.0〜2.5mm(熱膨張による縮小を見越した設定)
仮付け溶接を行う際、熱収縮によって反対側のルート間隔が狭まる現象(収縮力)をあらかじめ計算に入れ、クサビやスペーサーを用いて全周にわたり均一なギャップを保持することが、均一な裏波ビード形成を成立させる絶対条件となります。
【データ比較】配管裏波溶接における施工条件と品質欠陥の相関
施工条件のわずかな差異が溶接結果にどう影響を与えるのか、配管施工における標準的なパラメータと発生しやすい欠陥の相関データを以下に整理しました。
| 溶接施工項目 | 適正設定値・条件(炭素鋼 Sch40想定) | 過剰/過小時の代表的トラブル | 品質評価と合格への影響度 |
|---|---|---|---|
| ルート間隔 | 2.5mm 〜 3.2mm(一定保持) | 広すぎ:溶け落ち・裏波過大 狭すぎ:溶け込み不良・裏波不形成 | 極めて高い(不均一な場合はX線検査で即座に不合格判定) |
| ルートフェイス | 1.0mm 〜 1.5mm(均一研削) | 薄すぎ(ナイフエッジ):即座に溶け落ち 厚すぎ:ルート部不溶融(融合不良) | 高い(開先グラインダー仕上げの精度管理が必須) |
| 初層適正電流値 | 85A 〜 105A(板厚3〜4mm基準) | 高すぎ:母材過熱による裏波陥没 低すぎ:プール形成遅延、棒の溶着不良 | 極めて高い(周方向の溶接位置に応じた微調整が鍵) |
| バックシールド | Arガス純度99.99%以上 管内酸素濃度 500ppm以下 | シールド不足:裏ビードの酸化(スラグ化・キャラメル化・耐食性喪失) | ステンレス配管では必須(サニタリー配管では100ppm以下管理) |
| タングステン突き出し長 | 4.0mm 〜 6.0mm(ノズル先端基準) | 長すぎ:大気巻き込みによるブローホール 短すぎ:開先底部へのアーク集中阻害 | 中程度(ノズル形状・ガスレンズ使用で補正可能) |
【実態検証】職人の手記と現場の声が明かす「TIG溶接裏波」のリアル
建設現場や造船、プラント配管の第一線で活躍する溶接技能者たちの手記や技術者コミュニティの証言を検証すると、教科書通りの数値設定だけではクリアできない「感覚の数値化」が存在することが浮き彫りになります。
熟練技能者が口を揃える裏波溶接コツの神髄は、「アークの光越しに見える溶融池の縁(エッジ)の濡れ広がりを凝視すること」です。TIG溶接裏波において、タングステン電極はルートフェイスの両肩を舐めるように均等に熱を配分しなければなりません。片側の肩だけが先に溶けてしまうと、アークは溶けた側へ吸い寄せられ、反対側の肩が溶け残って致命的な「融合不良(ルート部の片溶け)」を生み出します。
また、溶加棒を供給する手の動きについても、現場の生々しい実態が語られています。あるプラント配管の指導員は、社内技術伝承録の中で次のように述べています。
「初心者は棒を『溶融池の表面に乗せる』ように送ってしまう。そうではなく、裏面に向かって『鍵穴(キーホール)の奥へ棒を突っ込み、裏面で溶かして引き抜く』イメージを持たなければ、裏波の余盛高さは絶対に出ない。棒を押し込む瞬間にトーチをわずかに半歩引き、プールが裏へ抜けた瞬間にトーチを前進させる。このトーチと棒の呼吸を一致させることがすべてだ。」
特に全周固定配管溶接(5G・6G姿勢)では、下進(立下り)か上進(立上り)かによって溶融金属にかかる重力の向きが刻一刻と変化します。最下点(6時位置)のスタートから側面(3時・9時位置)、そして最頂点(12時位置)に至るまで、アーク長を1.0〜1.5mmの極小間隔に保ち続けるトーチハンドリングの鍛錬こそが、現場で生き残る溶接士の真の参入障壁となっています。
バックシールド不要論の罠|酸化防止と耐食性を巡る現場の誤解
現場の一部やインターネット上の掲示板において、「炭素鋼の配管溶接ならバックシールドは一切不要」「シールドガスをケチっても裏波は出る」といった言説が散見されます。しかし、この言説を鵜呑みにすることは重大事故や早期腐食トラブルを引き起こす極めて危険な誤解です。
確かに炭素鋼(一般構造用圧延鋼材や配管用炭素鋼鋼管)の場合、大気中の酸素によって裏ビード表面に薄い酸化スケールが生成されるものの、ステンレス鋼のような劇的な脆化やスラグの激しい吹き出しは起きにくく、溶接自体は成立します。しかし、高圧配管やボイラーチューブなどの重要保安部品では、炭素鋼であっても裏面の酸化物(ミルスケール状の異物)が流体に剥離混入することを防ぐため、不活性ガスによるパージが厳格に指定されるケースが一般的です。
さらに、ステンレス配管(SUS304、SUS316Lなど)においてバックシールドを怠る、あるいは配管内の置換が不完全な状態でアークを飛ばすことは致命的です。裏面が高温の大気(酸素)に触れた瞬間、クロムが優先的に酸化して多孔質の酸化物(通称:キャラメル、鳥の巣)へと変化します。
この酸化物が形成されたステンレス鋼は、本来持つ不動態皮膜を形成する能力を完全に失い、稼働開始から数ヶ月で粒界腐食や孔食を起こしてピンホール漏洩に至ります。「外見上は裏波が出ているように見えても、内部組織は完全に壊滅している」という事態を避けるため、ガスパージ治具や水溶性シールドペーパーを活用し、排気側の酸素濃度計で適正濃度を確認するプロセスを省略してはなりません。

JIS溶接評価試験に一発合格するための技術基準とプロの判断
日本溶接協会(JWES)が管轄する「JIS溶接評価試験(JIS Z 3801、JIS Z 3821など)」において、裏波溶接を伴う専門級(TN-P、T-1P等)の試験は、多くの技術者が涙を呑む最難関ゲートです。試験材の外観検査および裏曲げ・表曲げ試験をクリアするためには、規格で定められた厳密な判定基準をクリアする必要があります。
JIS規格における裏波ビードの合否判定基準では、主に以下の項目がシビアに審査されます。
- 裏波の余盛高さ:0mm以上、3mm以下(配管種別による)。裏面より窪んでいる(アンダーカット・凹み)箇所は即時減点または不合格。
- 裏ビード幅の均一性:開先幅に対して極端に広すぎず、蛇行や急激な段差がないこと。
- 欠陥の根絶:ブローホール、ピット、スラグ巻き込み、ルート部の溶け込み不良(融合不良)が皆無であること。曲げ試験で割れを生じさせない完全溶込み。
【プロの結論】技術習得に向いている組織・現場と慎重になるべき導入条件
裏波溶接の完全内製化や現場導入を進めるにあたり、すべての工場や現場が無差別に挑戦すべきではありません。人的リソースと品質保証体制の観点から、明確な適性と判断基準が存在します。
【裏波溶接の内製化・習得を積極的に推進すべき条件】 食品、医薬品、半導体製造装置配管など、内面の平滑性(液溜まり防止・サニタリー性)が製品価値に直結する分野。または、高圧ガス配管やプラント配管工事において、裏側からの溶接バックアップ材(裏当て金)の使用が流体抵抗や構造上許されず、非破壊検査(RT:放射線透過試験)のパスが義務付けられている企業です。溶接士個人の技量向上への投資を惜しまず、治具やガス置換装置などの設備投資を並行して行える環境では、他社に対する極めて強力な技術的参入障壁となります。
【安易な手作業の裏波導入に慎重になるべき条件】 徹底した開先加工の精度管理(加工機の整備や寸法検査)が社内ルールとして徹底できていない現場です。「現場の溶接士の腕でギャップのバラつきをなんとかしろ」という精神論が支配的な組織では、ヒューマンエラーによる溶け落ちや溶け込み不良が構造的に多発します。熟練技術の伝承には最低でも数ヶ月から年単位の反復訓練が必要となるため、短納期かつロット数が多い薄板製品などの場合は、手動裏波に固執せず、自動配管溶接機(オービタル溶接)の導入や、裏当て金を用いた両面施工工法への設計変更を検討するのが賢明な経営判断です。
【裏波溶接】に関するよくある質問(FAQ)
Q1:初層溶接で溶け落ちそうになった時、その場でリカバリーするテクニックはありますか?
A1:溶融池が急激に垂れ下がりそうになった瞬間、焦って溶接棒を離すのではなく、溶加棒をキーホールに素早く押し当てて母材から熱を奪い(吸熱効果)、同時にトーチのアーク長を一瞬わずかに伸ばして入熱を拡散させるか、トーチを前進角方向へ半歩素早く逃がします。フットペダル式のアーク溶接機であれば、即座に電流を10〜20A下げてプールを冷却してください。大穴が空いてしまった場合は無理にアークで埋めようとせず、一旦アークを切り、グラインダーで欠陥部を削り直して開先を再成形してから再スタートするのが鉄則です。
Q2:裏波溶接の継ぎ手(スタートとストップの繋ぎ目)で割れやブローホールを出さないコツは?
A2:溶接の終点(クレーター)は急激にアークを切ると引け巣(クレーター割れ)が発生します。アップスロープ/ダウンスロープ機能を適切に設定し、電流を徐々に減衰させながらクレーターを埋めてください。次のビードを繋ぐ際は、既設ビードの端部をグラインダーでスロープ状(羽口状)に薄く削り落とし、その薄くなった斜面からアークをスタートして十分に母材を溶融させてから裏波を連続させる「重ね継ぎ」を行います。
Q3:炭素鋼の配管裏波溶接で、TIG溶接ではなく被覆アーク溶接(手溶接)で行うことは可能ですか?
A3:十分に可能です。大口径の石油パイプラインや水道配管、プラント建設の現地施工では、被覆アーク溶接棒(特に裏波専用棒として知られる低水素系や高セルロース系溶接棒)を用いた下進裏波溶接や上進裏波溶接が広く施工されています。ただし、TIG溶接に比べてスラグの巻き込みリスクやスパッタの発生が多く、キーホールの管理難易度が高いため、より高度な運棒テクニックと厳密なルート間隔・電流設定が要求されます。
まとめ:今後の動向と失敗しないための判断基準
裏波溶接は、直接視認することができない「管や板の裏側」に、表面からの精密な熱制御だけで健全な金属組織を創出する、溶接技術における一つの頂点です。裏波が均一に出ない根本的な原因は、技術者の腕の未熟さだけにあるのではなく、開先精度のバラつき、母材温度に応じた入熱コントロールの不備、そして棒送りとキーホール維持の連動性の欠如にあります。
自動化技術や協働ロボットの普及が進む近未来の製造現場においても、現場環境が刻一刻と変化する配管補修やプラント現地工事において、熟練技能者が培った裏波溶接の物理的知見は替えがきかない価値を持ち続けます。まずは開先測定をミリ単位で徹底し、母材の熱状態に応じた適正電流値の把握、そして確実なガスシールド管理という基本を徹底すること。その愚直な積み重ねこそが、非破壊検査を一度でクリアする美しい裏波ビードを手に入れる最短のルートです。 (出典: 裏 波 溶接(Yahoo!ニュース))
Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。
